Connect with us today to learn more about our industrial automation solutions—and how to commission them for your application.
Почему шкаф для окраски нужен для качественной покраски?
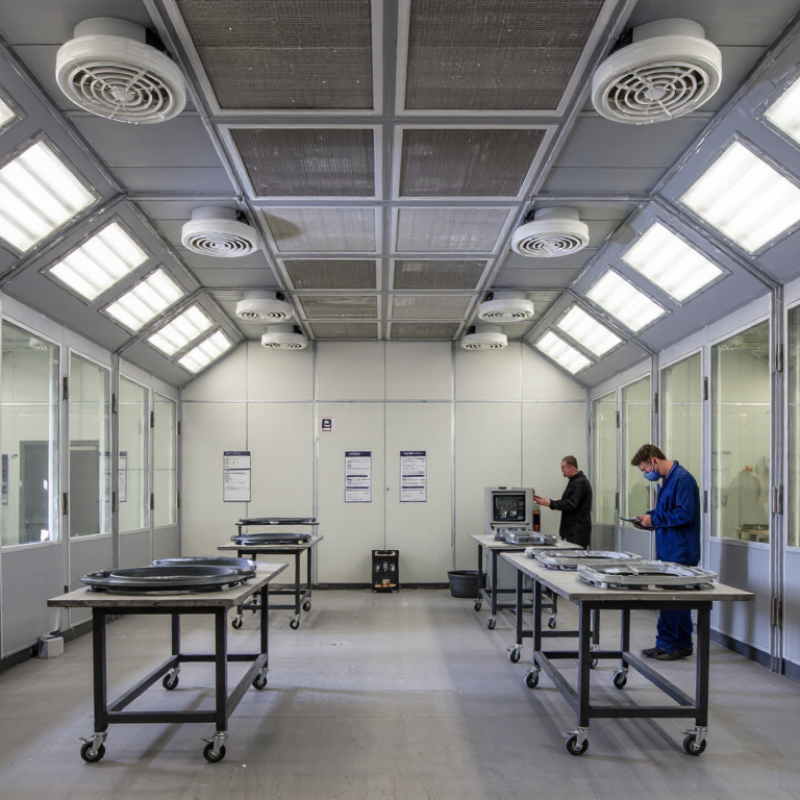
Качественная покраска начинается не с краскопульта, а с контроля окружающей среды. Шкаф Для Окраски создает стабильные условия для работы с деталями, фурнитурой и металлическими элементами. Внутри проявляется направленный воздушный поток, фильтрация и равномерное освещение. Малейшие дефекты становятся заметнее.
«Чистый воздух и недорогой поток дороже дорогой воды», — отмечает Алексей Воронцов, инженер-технолог по оборудованию для окрасочных камер. Его мнение основано на многолетнем сопровождении производственных линий и анализе типичных ошибок операторов. Даже опытный мастер сталкивается с пылью, перепадами температуры и неравномерным нанесением материала.
Эти Шкаф Для Окраски помогает снизить риски. Воздух проходит через фильтры, а избыточные частицы удаляются из рабочей зоны. поверхность высыхает равномернее. Слой не покрывает случайными вкраплениями. Цвет выглядит стабильнее при разном освещении.
Но оборудование не исправляет каждую ошибку. Грязная деталь грязной. Неправильная вязкость состава также испортит результат. Вентиляцию необходимо регулярно проверять, а фильтры заменять по фактическому состоянию. Иногда производители слишком доверяют технике и забывают о дисциплине персонала.
Именно поэтому значение имеет не только наличие шкафа, но и правильная организация процесса. В статье разберём, как на итоговое покрытие влияют конструкции, фильтрация, освещение и режим работы. Практические детали важных рекламных обещаний. Хорошая окраска требует точности. И немного терпения.
Содержание [Скрыть]
Назначение камеры: контроля пыли, аэрозоля и паров ЛКМ
Почему шкаф для окраски нужен для качественной покраски?
Шкаф для окраски нужен не только для аккуратного вида оборудования. Его главная задача — контроль пыли, аэрозоля и пары лакокрасочных материалов. В соответствии с требованиями OSHA 1910.94(c), для открытых окрасочных камер рекомендуется скорость воздушного потока около 0,51 м/с. Такой поток уводит из рабочей зоны часть аэрозоля и оседание частиц на свежем покрытии. Стандарт NFPA 33 также связывает безопасную работу камеры с постоянной вентиляцией, фильтрацией и удалением паров. Даже небольшой подсос грязного воздуха оставляет на поверхностях точки, кратеры и неровный блеск.
Пыль особенно заметен при тёмной окраске. Аэрозоль оседает на стенках, полу и деталях, если фильтры перегружены или поток распределен неравномерно. Пары растворителей опаснее визуальных дефектов: их невозможно надежно оценить по запаху. Нужен расчёт воздухообмена, исправные вентиляторы и регулярный контроль фильтров. Но идеальной чистоты не бывает. Иногда оператор переоценивает силу вытяжки и забывает о дверях, одежде или влажности воздуха.
Советы: проверьте перепад давления на фильтрах, очистите зону перед сменой цвета и измерьте скорость потока анемометром. Не полагайтесь только на слух и запах. Данные замеров полезнее впечатлений.
| Контрольная размерность | Основной загрязнитель или переменная | Типичный источник | Влияние на качество покрытия | Как это контролируется в кабине | Полезный рабочий индикатор |
|---|---|---|---|---|---|
| контроль пыли | Взвешенные в воздухе частицы, волокна и пыль от шлифовки | Движение в мастерской, незапечатанные поверхности, одежда, шлифовка и очистка сжатым воздухом. | Загрязнения, шероховатость поверхности, видимые включения и дополнительная полировка. | Фильтрованный приточный воздух, регулируемое направление воздушного потока, герметичные панели и регулярная уборка кабины. | Перед каждой производственной сменой осматривайте рабочую зону и впускные фильтры; заменяйте фильтры, когда перепад давления достигнет предельного значения, установленного производителем фильтра. |
| улавливание аэрозолей | Распыленные капли покрытия и избыточное распыление | Краскопульты, электростатические аппликаторы и неэффективность переноса покрытия | Неравномерный блеск, сухое распыление, эффект «апельсиновой корки», загрязнение близлежащих поверхностей и чрезмерный расход покрытия. | Направленный поток воздуха отводит излишки распыляемой жидкости к вытяжным фильтрам, предотвращая их оседание на влажной поверхности. | Во многих конструкциях покрасочных камер используется скорость воздушного потока на лицевой или поперечной поверхности приблизительно 0,3–0,6 м/с; требуемое значение зависит от типа камеры, процесса нанесения покрытия и местных правил. |
| удаление паров | Летучие органические соединения (ЛОС) и пары растворителей | Грунтовки, краски, разбавители и чистящие средства на основе растворителей | Покраснение, задержка растворителя, медленное высыхание, запах, воздействие на работников, а также опасность пожара или взрыва. | Непрерывная механическая вытяжка, подача соответствующего приточного воздуха и отвод через соответствующим образом спроектированную вытяжную систему. | Концентрации паров следует оценивать с учетом применимых предельных значений воздействия на рабочем месте и требований к легковоспламеняющейся атмосфере; может потребоваться портативный или стационарный мониторинг. |
| Равномерность воздушного потока | Турбулентность, мертвые зоны и нестабильное давление | Засоренные фильтры, неправильный выбор вентилятора, открытые дверцы или плохо сбалансированные системы подачи и отвода воздуха. | Подтеки, провисания, неравномерная толщина пленки, неравномерное высыхание и рециркуляция избыточного распыления. | Сбалансированные приточные и вытяжные вентиляторы, воздуховоды правильного размера и контролируемые смотровые отверстия. | При вводе в эксплуатацию и после обслуживания фильтров или вентиляторов необходимо проверять направление и скорость воздушного потока; воздушный поток должен равномерно направляться из чистых зон подачи в сторону вытяжки. |
| Регулировка температуры | Температура подложки, покрытия и воздуха в камере. | Сезонные условия, недостаточное отопление, перегрев оборудования или недостаточная вентиляция | Изменения вязкости, времени испарения, текучести, выравнивания, скорости отверждения и конечного блеска. | Кондиционированный приточный воздух и контролируемые стадии отверждения или спекания. | Обычно целевая температура процесса составляет приблизительно 20–25 °C, но приоритет отдается техническим характеристикам покрытия. |
| Контроль влажности | Относительная влажность и риск образования конденсата | Контрастные погодные условия, влажные субстраты и некондиционированный воздух, поступающий в почву. | Помутнение, плохая адгезия, коррозия под покрытием, медленное испарение или дефекты в водорастворимых покрытиях. | Осушение или приток кондиционированного воздуха, а также надлежащая подготовка субстрата. | Часто используемый диапазон влажности составляет приблизительно 40–60 %; правильный диапазон зависит от системы покрытия и подложки. |
| Эффективность фильтрации | Частицы и брызги, попадающие в воздухозаборник или на выпускной коллектор, улавливаются фильтрами. | Постепенная загрузка фильтрующего материала в процессе производства. | Снижение циркуляции воздуха, повышенное загрязнение, увеличение энергопотребления и нестабильные условия в кабине. | Правильный выбор фильтров, поэтапная фильтрация при необходимости и плановая замена фильтров. | Контролируйте перепад давления между фильтрами и записывайте даты их замены; не используйте поврежденные, пропитанные влагой или неправильно установленные фильтрующие элементы. |
| Сушка и испарение | Остаточный растворитель или водяной пар, выходящие из влажной пленки. | Недостаточное время истечения, чрезмерная толщина пленки или низкий воздухообмен. | Застревание растворителя, микропоры, потеря блеска, образование складок и задержка при обращении с изделием. | Контролируемый воздухообмен, заданное время испарения и отдельный цикл отверждения при необходимости. | Следуйте указанным производителем покрытия параметрам: времени испарения, температуре сушки, потоку воздуха и интервалам повторного нанесения. |
| Предотвращение перекрестного заражения | Цветовые частицы, остатки несовместимого покрытия и следы распыления от предыдущих работ. | Недостаточная уборка, использование общих инструментов, грязные стены кабины или неправильная последовательность работы. | Изменение цвета, эффект «рыбьего глаза», проблемы с адгезией и видимые дефекты поверхности. | Плановая уборка, выделенное или очищенное оборудование, соответствующая последовательность работ и контролируемый доступ в кабинку. | Проводите документированные проверки качества очистки и убедитесь, что камера, распылительное оборудование и обрабатываемая деталь чистые перед каждой сменой цвета или покрытия. |
Техническое примечание: Скорость воздушного потока, температура, влажность, пределы воздействия, выбор фильтра и требования к вытяжной вентиляции должны быть подтверждены на основании технической документации производителя покрытия и правил, действующих в месте установки.